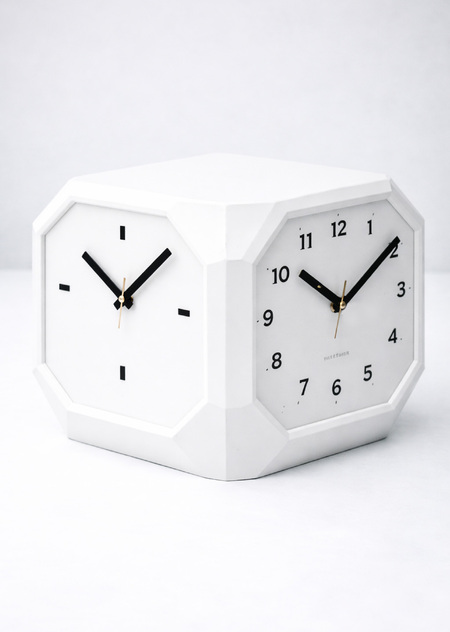
ЧАСЫ 1
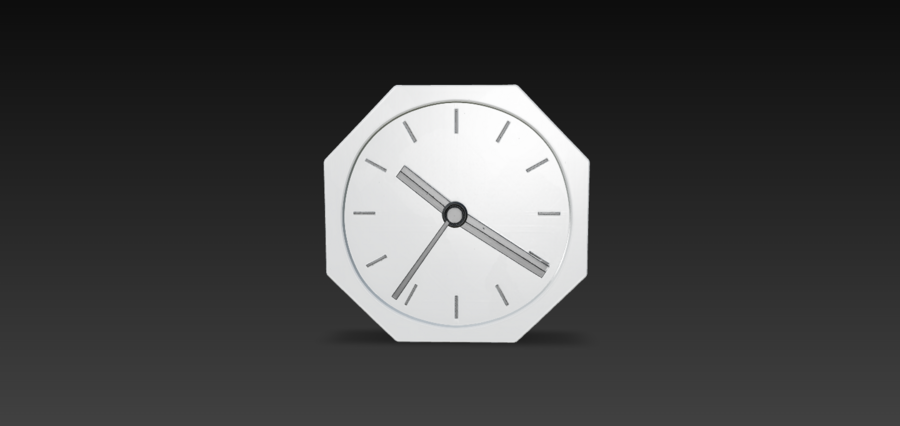
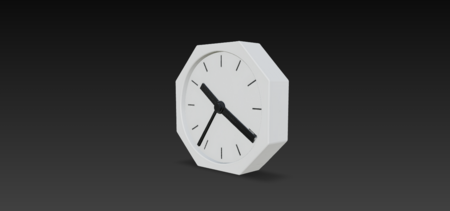
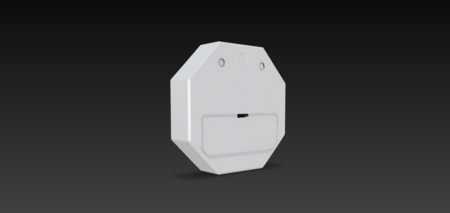
3D модель
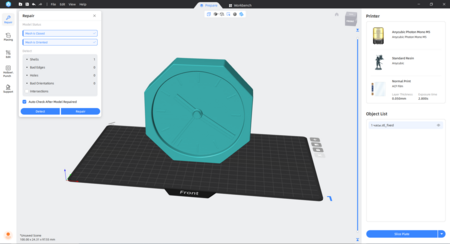
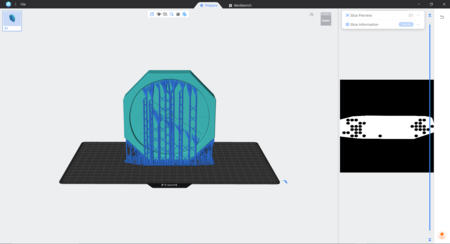
Detect/Repair, Slice Plate
ЧАСЫ 2
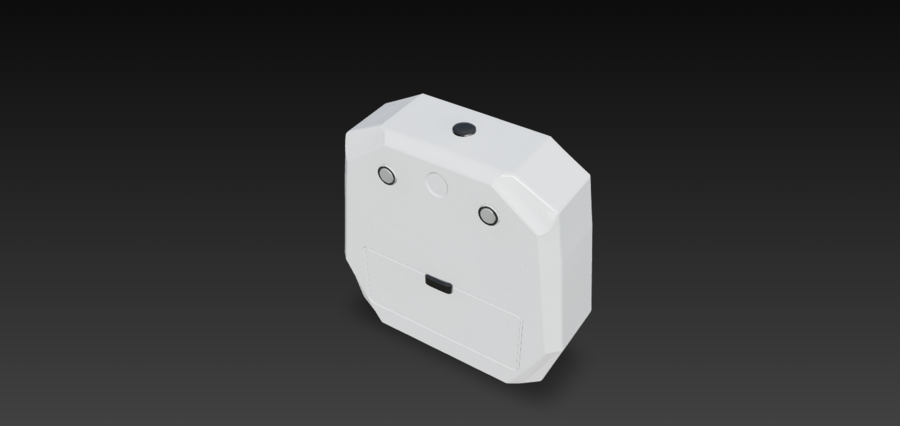
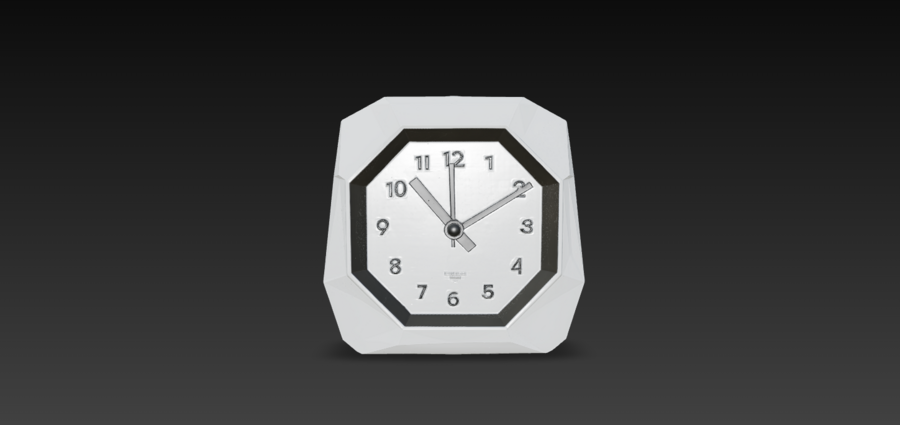
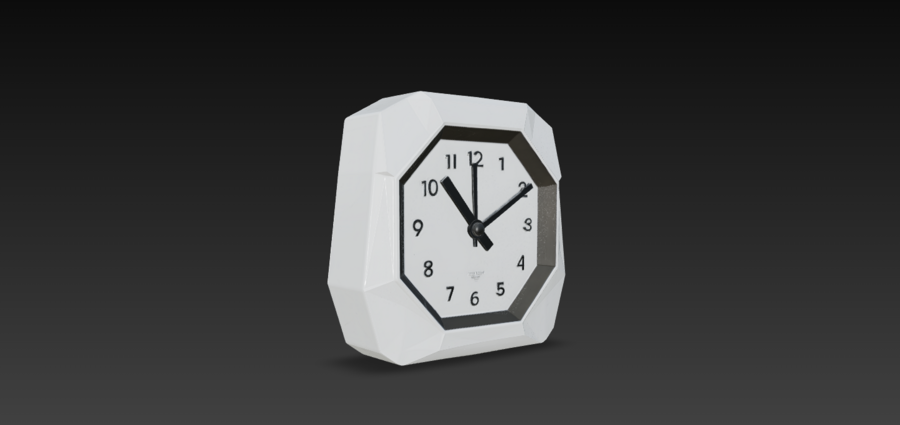
3D модель
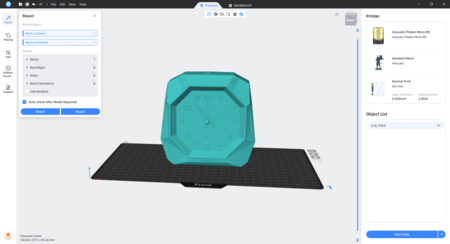
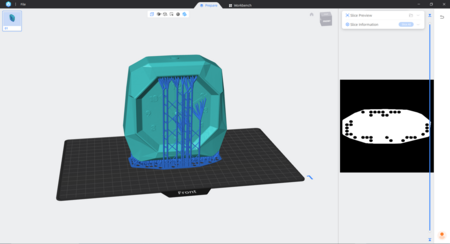
Detect/Repair, Slice Plate
Часы 3
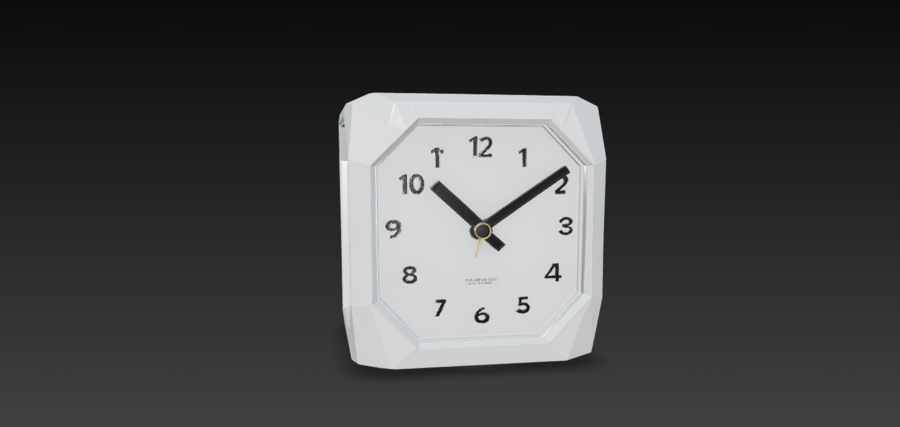
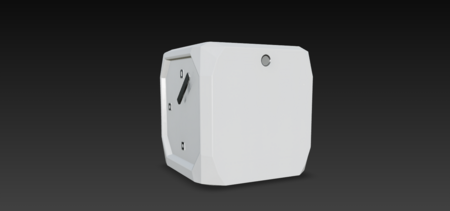
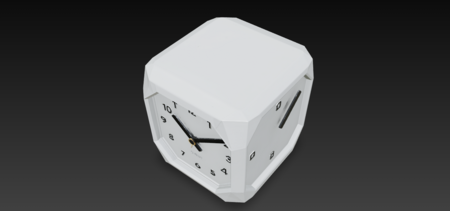
3D модель
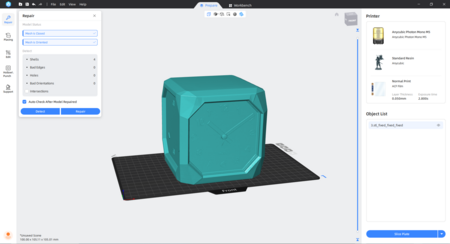
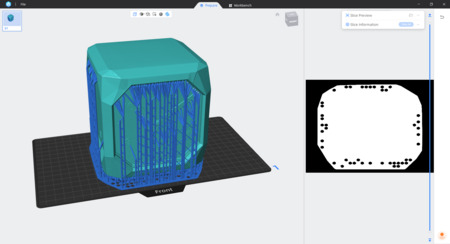
Detect/Repair, Slice Plate
Часы 4
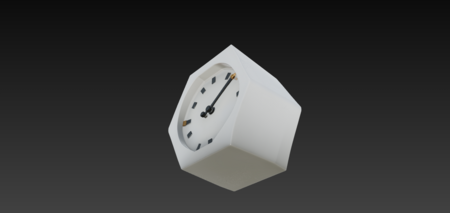
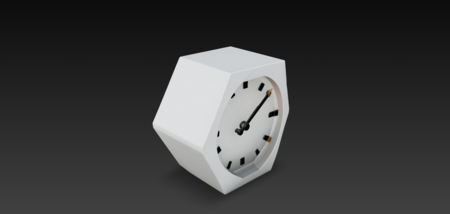
3D модель
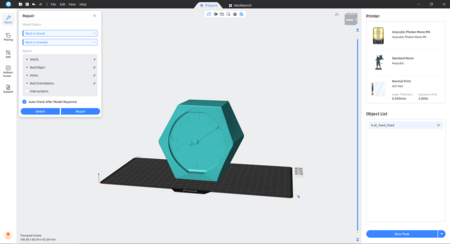
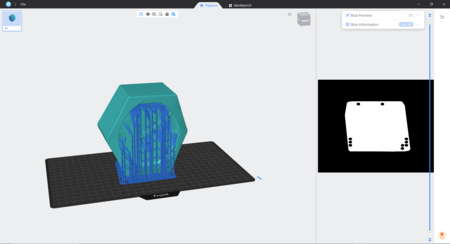
Detect/Repair, Slice Plate
Часы 5
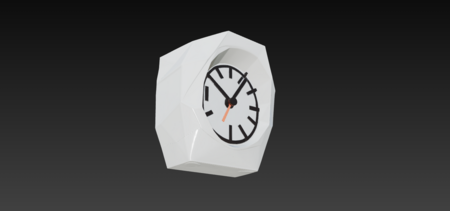
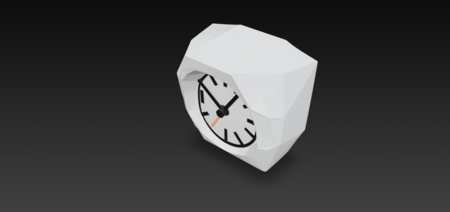
3D модель
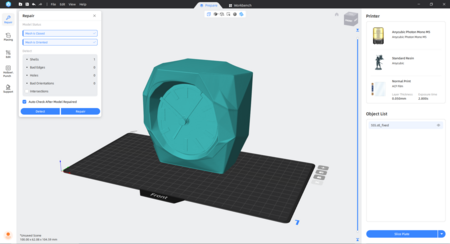
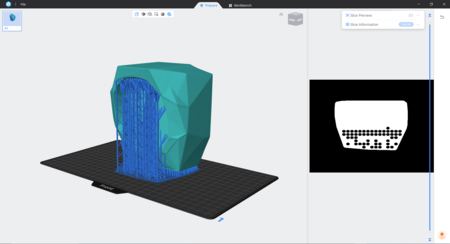
Detect/Repair, Slice Plate
ТЗ для печати
Габариты изделия составляют 90–110 мм по ширине и высоте и 60–80 мм по глубине; точные размеры допускается корректировать в зависимости выбранной модели. Корпус имеет геометрическую форму с фасеточной поверхностью и представляет собой куб или усечённый куб с октагональным проёмом под циферблат. Конструкция полая и включает съёмную заднюю крышку, посадочное место под стандартный кварцевый механизм и отсек под батарейку формата AA или AAA.
Толщина основных стенок корпуса составляет 2.5–3.0 мм, в зоне циферблата и фронтальной рамки — не менее 2.0 мм, толщина задней крышки — 2.0–2.5 мм. Острые фаски должны иметь скругление радиусом 0.5–1.0 мм для улучшения качества печати и тактильных свойств. Геометрия модели должна быть полностью замкнутой, без самопересечений и элементов толщиной менее 1.5 мм.
Модель рекомендуется разделять на основной корпус, съёмную заднюю крышку и, при необходимости, отдельный элемент циферблата, что упрощает печать, установку механизма и замену батареи. Рекомендуемой технологией производства является SLA или MSLA (LCD) 3D-печать, обеспечивающая ровные плоскости, чистые грани и минимальную пост-обработку; FDM-печать допускается только для черновых прототипов.
В качестве материала рекомендуется использовать фотополимерные смолы типа ABS-Like Resin или Tough Resin белого либо светло-серого цвета, обладающие достаточной прочностью, стабильностью формы и пригодностью к шлифовке и грунтованию. Параметры печати включают высоту слоя 0.05 мм и экспозицию согласно рекомендациям производителя смолы. Корпус следует ориентировать под углом 15–30 градусов, избегая направления фронтальной плоскости строго вниз, с приоритетом чистоты лицевых граней.
Поддержки типа Light или Medium размещаются преимущественно на внутренней поверхности корпуса, нижней грани и тыльной стороне; опоры на лицевых гранях и внутри проёма циферблата не допускаются, контактные точки не должны превышать 0.4 мм. Пост-обработка включает промывку в IPA, УФ-досветку, удаление поддержек, шлифовку P400–P1000 и нанесение 1–2 слоёв акрилового грунта с лёгкой финишной шлифовкой.
Базовая отделка предполагает использование матового или полуматового белого пластика без покраски, с возможностью монохромной окраски и акцентирования отдельных элементов. Готовое изделие должно иметь ровные фаски и грани, не содержать видимых следов поддержек, обладать симметричной геометрией, плотной посадкой задней крышки, устойчивостью на плоскости и корректно установленным и функционирующим часовым механизмом.
Как делались часы
Шаг 1: генерация промта в ChatGPT Шаг 2: генерация изображения в Kandinsky Шаг 3: доработка изображения и генерация разных ракурсов в ChatGPT Шаг 4: генерация 3D модели в hunyuan.tencent Шаг 5: проверка и исправление 3D модели в Anycubic Photon Work Шаг 6: генерация инструкции для печати в ChatGPT
Нейросети в проекте
Генерация 3D моделей